 闪测仪



影像测量仪:让零件“自己报尺寸”的精密眼睛
在工厂里,很多零件看起来差不多,但能不能用,往往取决于零点零几毫米的差别。过去,工人常用卡尺、千分尺、投影仪来测量;现在,越来越多的企业开始使用影像测量仪。它像一台“会测量的相机”,把零件放在玻璃台上,通过拍照、识别边缘、计算尺寸,快速判断零件是否合格。
它是怎么工作的?
影像测量仪的核心原理并不复杂。设备内部通常有工业相机、镜头、光源和精密运动平台。检测时,工件被放置在测量台上,相机从上方或侧面拍摄工件图像,软件再根据图像中的边缘、圆、线、角度等特征,计算出实际尺寸。
比如一个冲压件,需要测长度、孔径、孔距、R角、台阶高度,传统方式可能要换几把量具、反复摆放。而影像测量仪可以通过软件自动抓取边缘,一次测量多个尺寸,还能把结果保存下来,后面批量检测时直接调用程序,减少人为误差。
它和卡尺有什么不同?
卡尺、千分尺属于接触式测量,测量时需要量具接触工件。优点是便携、直观,但容易受测量力度、摆放位置、人员经验影响。
影像测量仪属于非接触式测量,不需要直接接触工件表面,因此更适合薄片、软胶、细小端子、易变形零件、精密孔位等对象。它还能把测量结果直接生成报告,方便质量追溯。
影像测量仪选型时,最容易纠结的就是:手动、半自动、全自动、龙门自动到底差在哪?
其实它们不是“谁更好”的关系,而是分别适合不同的工件尺寸、检测频率和精度要求。
四种机型分别是什么
机型 | 核心特点 | 适合场景 |
手动影像测量仪 | XY/Z轴手摇移动,人工对焦、人工取点 | 小批量、多品种、打样、抽检、预算有限 |
半自动影像测量仪 | XY轴手摇,Z轴电动对焦/测高 | 有台阶、高度、厚薄差的零件,效率要求中等 |
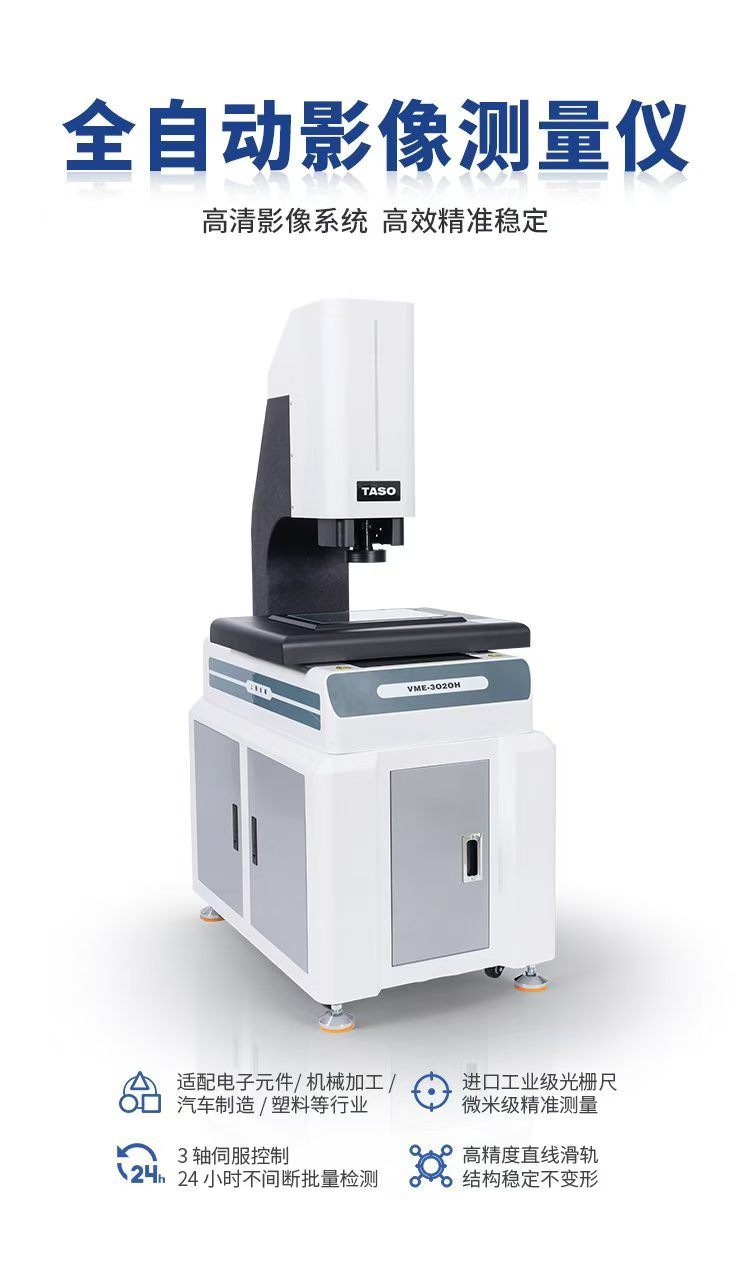
全自动影像测量仪 | 三轴电机驱动,可编程自动测量 | 批量大、重复测、要求数据一致性和报表 |
龙门自动影像测量仪 | 龙门架结构,大行程、大平台、高精度 | 大尺寸钣金、模具、面板、汽车零部件等 |
1. 手动影像测量仪:经济型基础款
手动机型的 X、Y、Z 轴通常都需要手摇操作,对焦、取点、测量也主要靠人工完成。
它的优点是价格相对低、结构简单、维护方便,适合小批量、多品种、换型频繁的检测场景。比如研发打样、首件确认、修模复测、普通五金件抽检,手动机型就能满足大部分需求。
但缺点是效率较低,测量结果会受操作人员经验影响,不太适合每天重复测几百上千件的场景。
2. 半自动影像测量仪:手动与自动之间的折中
半自动通常是在手动机型基础上,把 Z轴升级为电动对焦,有些还会增加自动测高、自动光源调节等功能。
它比手动机型更省力,尤其在测台阶、高度、凹槽、厚薄差等 2.5D 结构时更有优势。相比全自动,它的投入更低;相比纯手动,它在高度测量和对焦稳定性上更好。
适合中小批量、对效率和精度有一定要求,但预算又不想拉得太高的企业。
3. 全自动影像测量仪:批量检测的主力
全自动影像测量仪的 X、Y、Z 轴都由伺服电机驱动,配合光栅尺、精密导轨和测量软件,可以实现编程后自动测量。
它的优势很明显:
效率高:程序保存后可重复自动检测;
一致性好:减少人工取点和对焦带来的误差;
可追溯:可自动生成 Excel/Word 报告,部分机型支持 SPC 统计;
适合产线质控:适合标准化量产、全检或高频抽检。
如果客户每天要测几十、上百甚至上千件同类型零件,全自动机型通常更划算。
4. 龙门自动影像测量仪:大尺寸工件的专用方案
龙门自动影像测量仪采用龙门架结构,横梁和相机在较大行程范围内移动,适合测量传统影像仪放不下的大尺寸工件。
它常用于:
大型钣金件;
模具、治具;
PCB/FPC 大板;
汽车零部件;
面板、玻璃、塑胶大件;
需要大平台承载的批量零件。
和普通全自动机型相比,龙门式的核心区别不是“更高级”,而是行程更大、平台更稳、承载能力更强。如果工件尺寸超过常规机型行程,或者需要在大平台上放多个零件批量测,就要考虑龙门式。